钢铁贸易企业钢材加工服务流程与质量控制要点
日期:2026-07-17
标签:金属科技,钢铁贸易,金属加工,常州制造
在钢材流通领域,单纯的贸易差价空间正在收窄,越来越多的钢铁贸易企业开始向价值链后端延伸,通过钢材加工服务来提升产品附加值。作为深耕长三角地区的金属科技企业,常州铁森金属科技有限公司在钢铁贸易与金属加工的衔接环节积累了多年实践经验。本文将基于产线实际,梳理钢材加工服务的标准化流程与质量控制要点,供行业同仁参考。
一、从订单到交付:钢材加工服务的核心步骤
钢材加工并非简单的“切一刀”,而是涉及多个工艺节点的系统性工程。以公司常处理的常州制造企业订单为例,典型流程可拆解为五个环节:
- 订单评审与材质复验:收到客户图纸后,技术部需核对牌号、公差要求与表面等级。我们规定,对厚度超过16mm的板材必须进行光谱检测,确保材质与质保书一致,这一步骤能有效拦截约98%的材质错配问题;
- 预处理与排板优化:利用套料软件对原卷板进行排版,将材料利用率从传统手工排版的85%提升至92%以上。对于高强钢,还需预先调整矫平机的压下量;
- 精密加工:根据产品形态选择激光切割、火焰切割或水刀切割。例如,加工厚度3-12mm的普通碳钢时,采用6000W光纤激光切割机,断面粗糙度可控制在Ra12.5以内;
- 去毛刺与倒角:切割后的毛刺不仅影响美观,更会在后续装配中划伤密封件。我们要求所有零件必须经过自动打磨线处理,倒角尺寸严格控制在C0.5-C2.0之间;
- 尺寸检验与标识:使用三坐标测量仪或专用检具进行抽检,合格后喷印批次号与材质代号,做到全程可追溯。
二、质量控制中的三个关键陷阱与对策
很多企业在钢材加工环节出现废品,往往不是因为设备不够先进,而是对细节管控不到位。作为金属科技领域的技术人员,我建议重点关注以下三点:
- 热变形问题:火焰切割时,热影响区容易导致薄板变形。对策是采用双枪对称切割,或对易变形部位预先留出工艺筋。我们实测发现,通过预置2-3mm的反变形量,可将平面度误差控制在每米0.5mm以内;
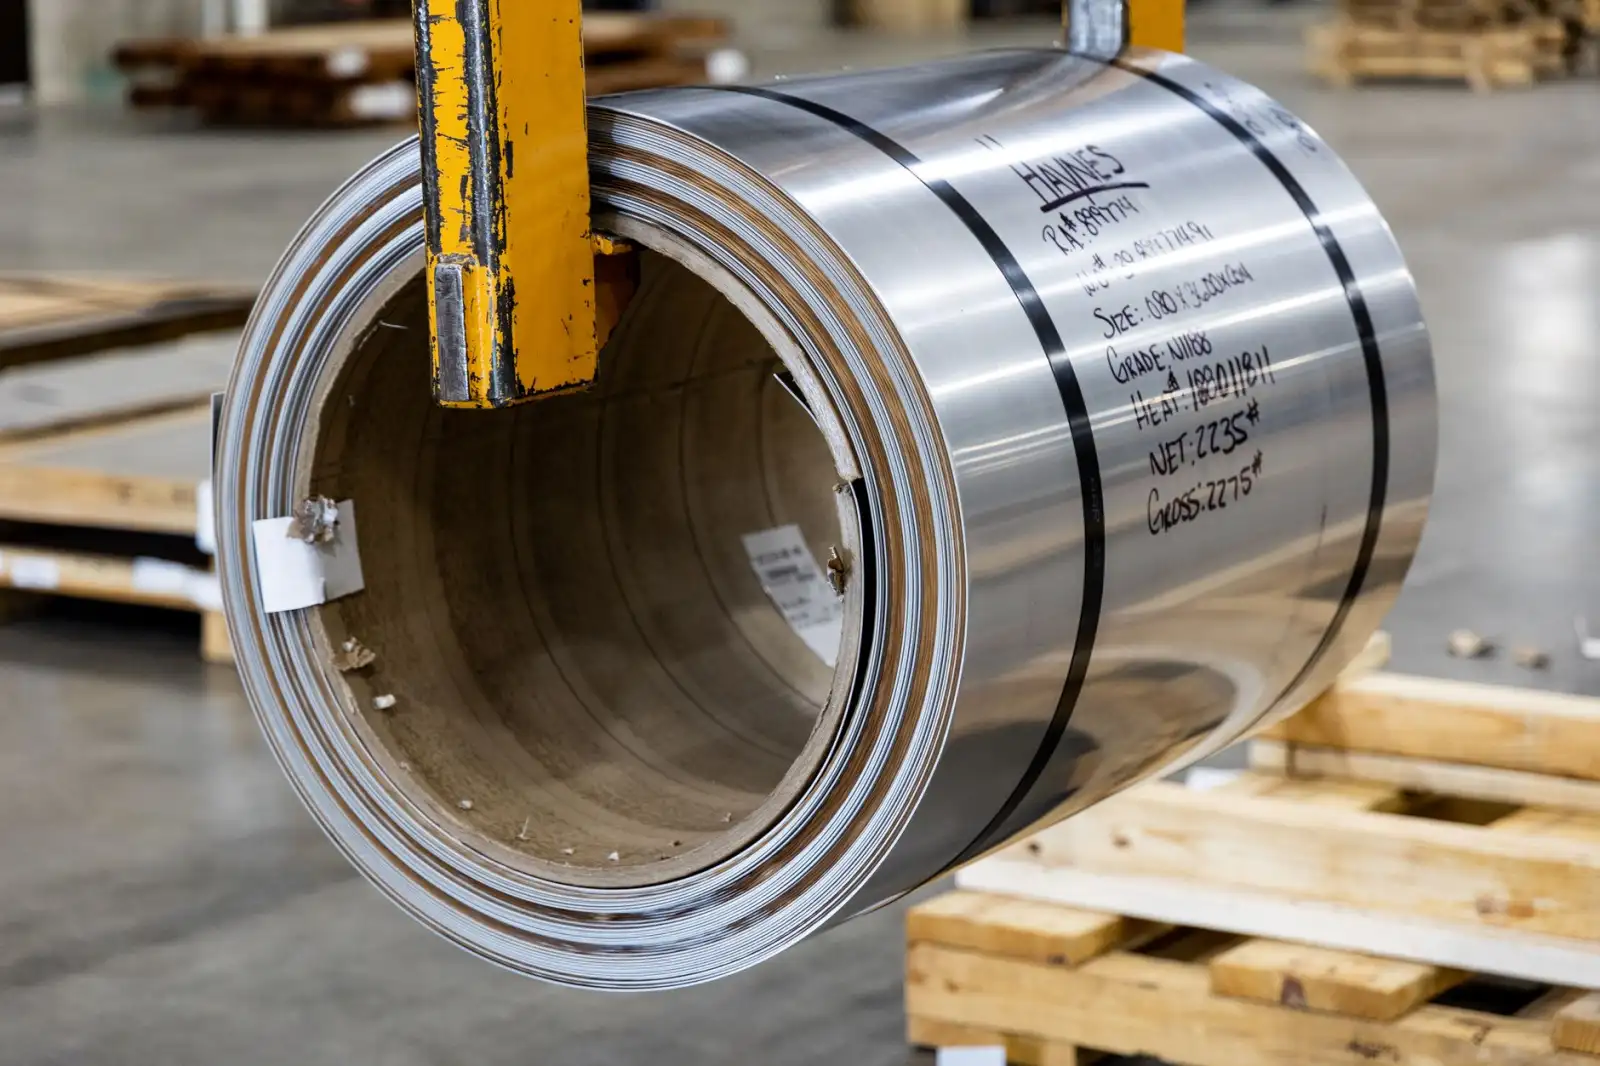
- 表面划伤保护:不锈钢和镀锌板在转运过程中极易产生划痕。目前我们的做法是在所有传送辊道上包裹聚氨酯胶层,同时要求操作工在起吊时必须使用尼龙吊带而非钢丝绳;
- 公差累积效应:多工序加工时,每道工序的误差会叠加。例如,先剪切后折弯,如果剪切边留有不规则毛边,折弯角度偏差可能达到±2°。解决方案是在关键工序间增加100%全检环节,而不是依赖最终抽检。
三、常见问题解答:客户最关心的三个细节
在与客户的日常沟通中,以下三个问题被问及频率最高,我在此一并解答:
Q1:加工件的尺寸公差能达到什么等级?
答:采用激光切割时,普通碳钢可稳定达到±0.3mm,精密件可达±0.1mm。但需注意,薄板(≤2mm)在切割过程中受热应力影响,公差可能放宽至±0.5mm,建议在设计阶段预留余量。
Q2:能否提供材料力学性能报告?
答:可以。我们对每批入场钢材进行拉伸与冲击试验,数据录入系统后随货附送。这项服务尤其适用于有探伤要求的压力容器用钢订单。
Q3:小批量非标件加工周期多长?
答:在常州制造产业集群的供应链支持下,常规碳钢件(数量在50件以内)从确认图纸到发货,通常为3-5个工作日,急单可通过加急通道压缩至24小时。
钢材加工服务的专业性,体现在对每一个工艺参数的敬畏和对客户需求的深度理解。从材质复验到成品包装,金属科技企业唯有在流程上做严、在细节上做精,才能在钢铁贸易的存量竞争中建立真正的技术壁垒。常州铁森金属科技有限公司将持续聚焦金属加工工艺的优化与创新,为常州制造产业升级提供坚实的材料加工支撑。