金属加工精度控制要点及铁森钢铁配套能力分析
在长三角制造业版图中,常州制造始终占据着精密与效率的双重坐标。然而,当主机厂对零部件的公差要求从±0.05mm收紧至±0.02mm,当批量订单的交期从45天压缩至30天,许多中小型加工企业开始意识到:单纯的设备堆叠已无法支撑起稳定的品质承诺。金属加工的精髓,恰恰藏在那些容易被忽略的工艺细节与供应链协同之中。
精度失守的三个隐性症结
车间里最常见的困惑,并非机床精度不足,而是热变形与应力释放带来的尺寸漂移。某液压件客户曾反馈,同一批45#钢轴类零件,上午检测合格率98%,下午却骤降至82%——温差导致的床身热伸长,让原本稳定的坐标系发生了微米级位移。另一个被低估的变量是毛坯质量一致性。当钢材的带状组织级别波动超过2级,即使程序与刀具参数完全不变,精车后的表面粗糙度也会出现明显落差。
更棘手的是,多数企业同时服务多个行业客户,从工程机械的重载结构件到医疗器械的精密小件,材料切换频繁。若缺乏对钢材牌号、热处理状态与切削参数的匹配管理,刀具寿命可能缩短30%以上,而排屑不畅引发的积屑瘤,往往成为批量报废的元凶。
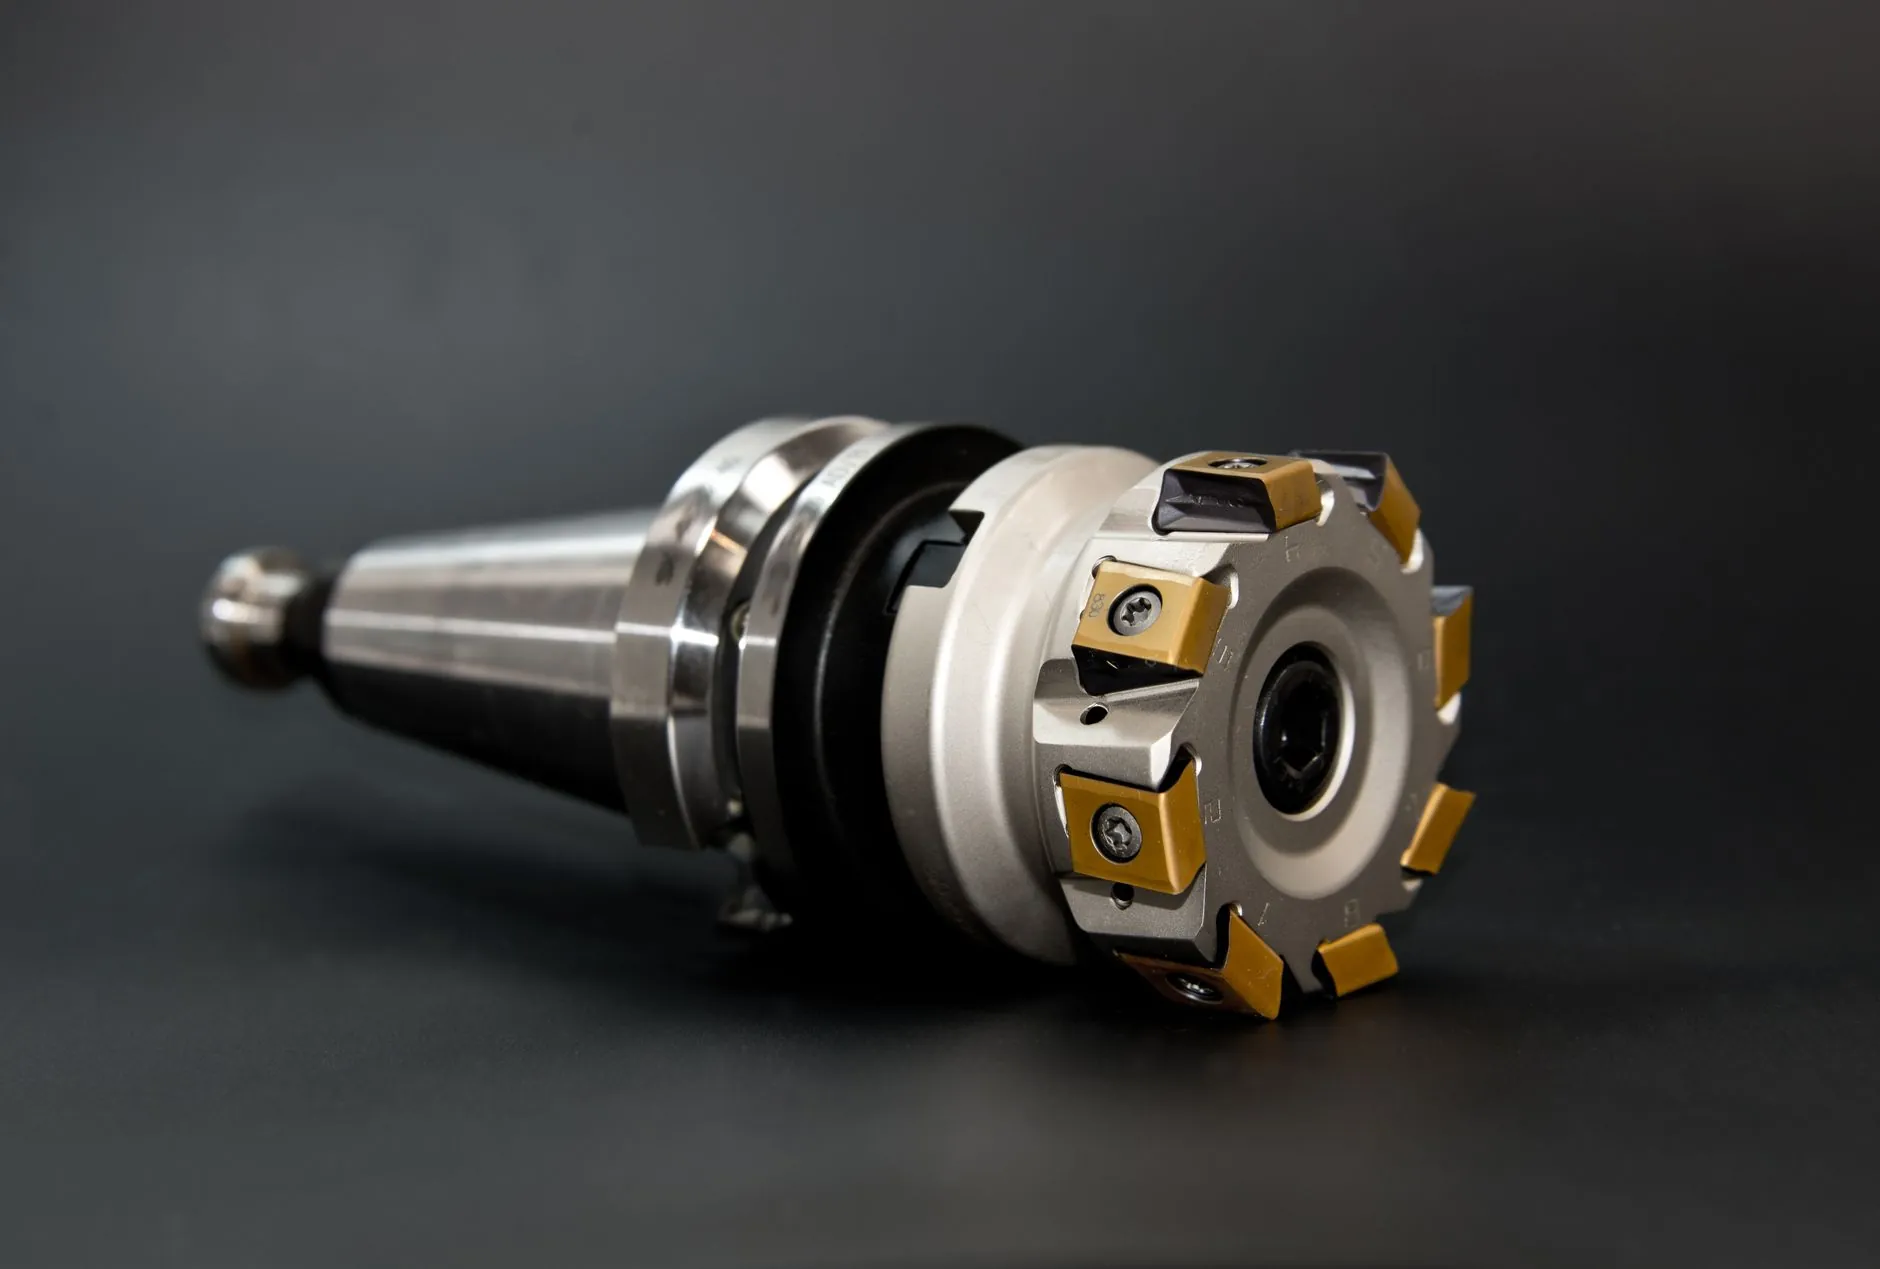
铁森钢铁配套能力如何拆解这些难题
作为扎根常州的本土金属科技企业,常州铁森金属科技有限公司的应对逻辑并非止步于加工环节,而是向上游材料端延伸。依托钢铁贸易板块积累的稳定货源,我们能够针对不同加工场景预判钢材的切削性能。例如,为高速精密车削推荐的易切削结构钢,其硫磷含量经过专门控制,断屑性能比普通Q235提升约40%,从而减少刀具磨损与表面划伤。
在加工执行层面,铁森建立了三检制+SPC抽检的复合管控流程:
- 首检阶段,除常规尺寸外,必须记录环境温湿度并补偿进刀量;
- 巡检环节每2小时抽取3件,重点监控关键孔径的Cpk值(要求≥1.33);
- 终检前增加一道去应力时效工序,对长径比大于5的细长轴进行振动时效处理。
这套流程在近期为某常州制造企业配套的电机端盖项目中,将批次不良率从0.8%压低至0.15%,而交付周期反而缩短了5天。
实践建议:从材料采购端就开始管理精度
对于仍被精度问题困扰的同行,我的建议是重新审视钢材采购环节。不要只盯着价格和牌号,务必要求供应商提供炉批号追踪记录与低倍组织检验报告。铁森在钢铁贸易业务中,坚持每批入库材料留存金相试样,一旦加工中出现异常,可在2小时内回溯材料本质。
另一个容易被忽略的点是库存周转。钢材存放超过3个月,表面锈蚀与内部应力变化会明显影响加工稳定性。我们建议采用先进先出+密封防锈的仓储策略,并对超期物料进行抛丸或酸洗预处理后再上线。
金属科技的价值,从来不在于炫目的设备参数,而在于对材料、工艺、环境变量之间耦合关系的深刻理解。常州铁森金属科技有限公司愿与更多制造同仁一道,把每一个微米的变化都掌控在自己手中。
从钢铁贸易到金属加工,从材料源头到成品交付,这条链条上的每一个环节都在重塑常州制造的精度标签。期待与您在工艺优化的路上并肩同行。