常州钢铁加工企业如何提升金属材料切割精度与效率
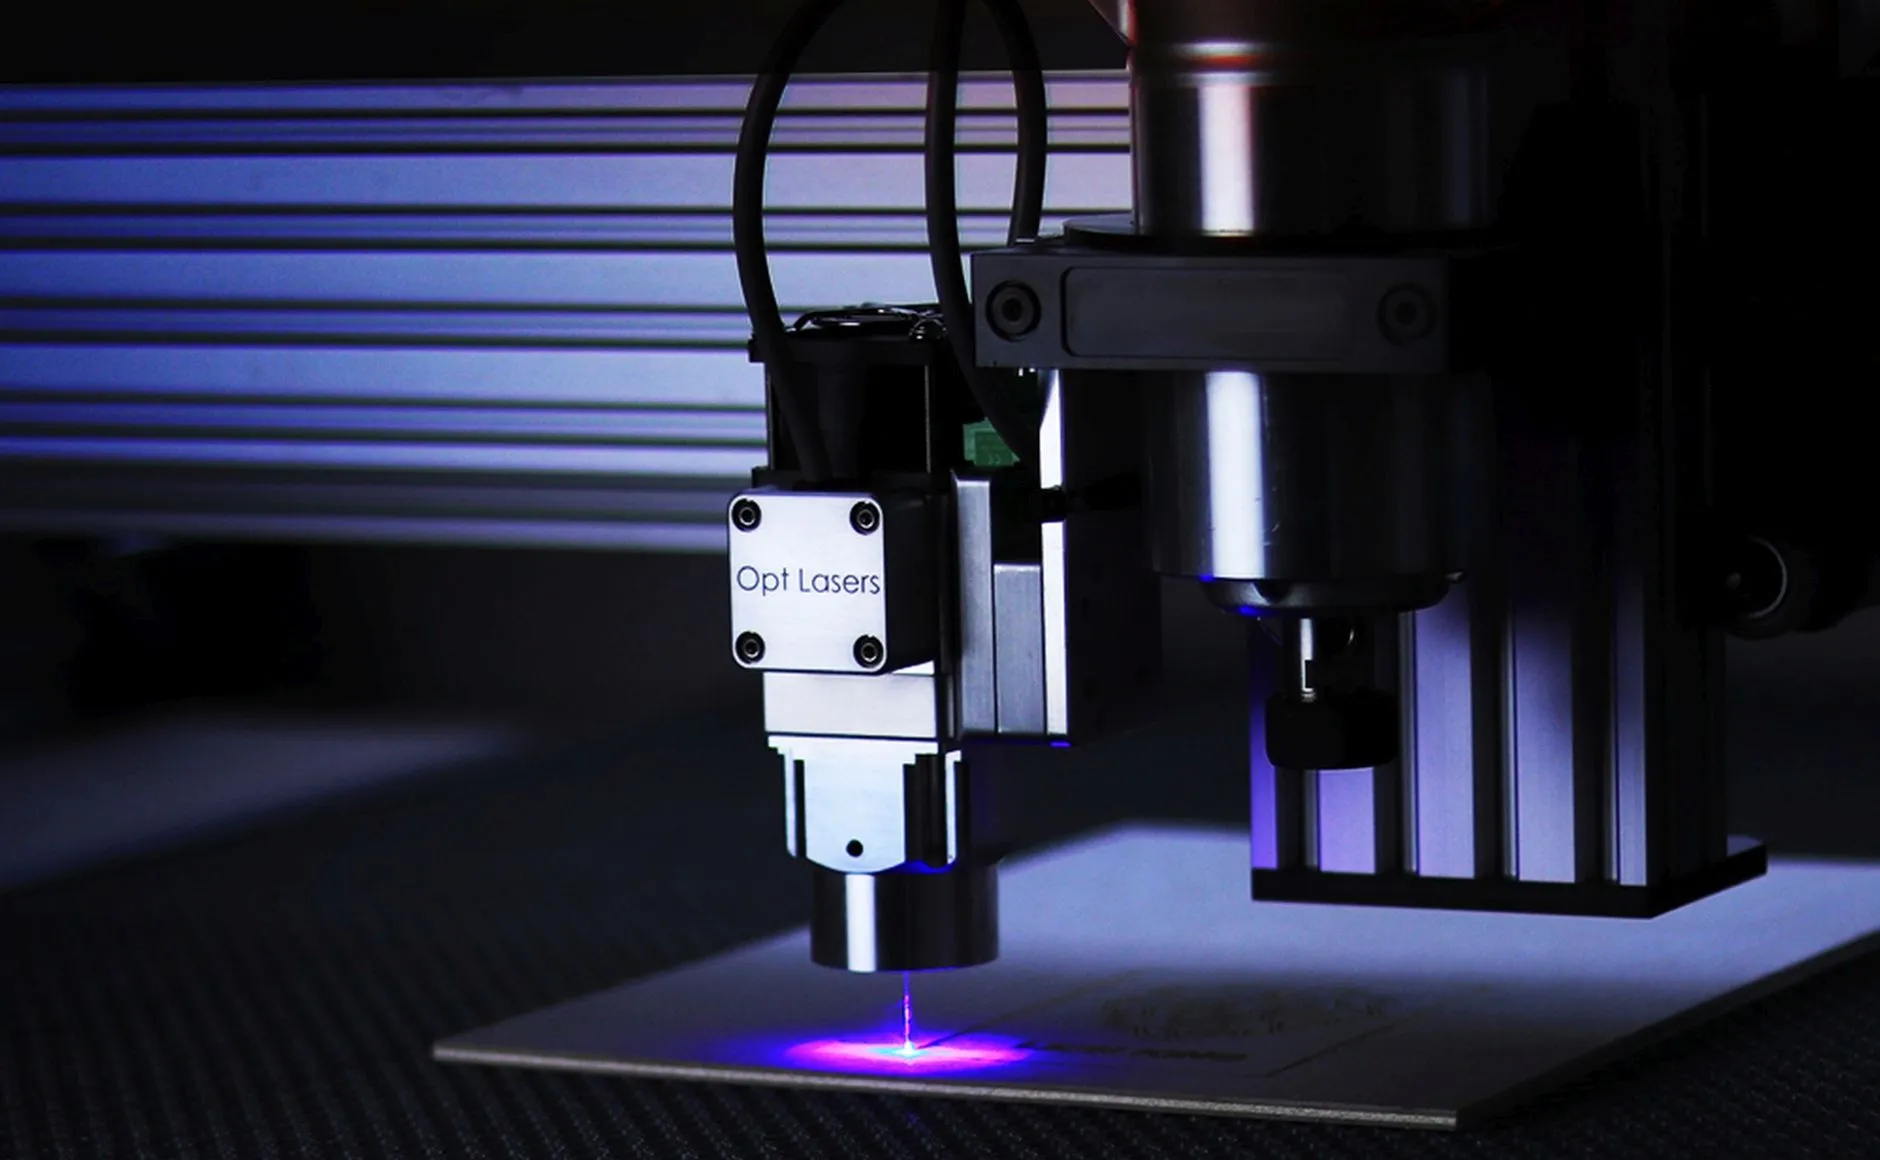
在常州制造业的版图中,金属加工企业正面临着一场“精度与效率”的双重博弈。客户对零部件的公差要求从±0.1mm缩紧至±0.05mm,甚至更高;而原材料成本波动与交货周期压缩,又倒逼企业必须把设备利用率从75%拉升到90%以上。以常州铁森金属科技有限公司的观察来看,许多钢铁贸易商转型而来的加工厂,往往卡在“切不准”与“切不快”的死结里。
切割精度失准:不止是设备老化的问题
精度下降通常被归咎于激光切割机或等离子电源的老化,但真正的原因往往更隐蔽。我们在走访中发现,超过60%的精度偏差来源于参数补偿算法未校准——比如针对不同厚度的热轧钢板,焦点位置与切割气压的匹配曲线需要动态修正,而非沿用出厂预设值。此外,喷嘴清洁度与辅助气体纯度(尤其是氧气中水分含量超过0.05%时)会直接导致断面挂渣,这一点在加工8mm以上碳钢时尤为明显。
另一个被忽视的环节是板材预处理。如果来料存在残余应力(例如从钢铁贸易环节采购的库存卷板未经过矫平),切割过程中应力释放会导致零件位移。常州制造企业若想突破瓶颈,必须在金属科技层面建立“材料-工艺”联动数据库,而不仅仅是依赖操作工的经验手感。
效率提升:从“单机优化”转向“流线协同”
切割效率的瓶颈往往不在切割头本身,而在上下料与分拣环节。我们曾帮一家客户做产线诊断:该厂拥有先进的6000W光纤激光机,但实际切割效率仅为理论值的52%。问题出在:
- 上下料机构与切割节奏不匹配,空等时间占总周期的18%;
- 余料管理混乱,操作工需要频繁停机处理小料;
- 编程软件未使用多零件共边切割功能,单张板材的材料利用率仅68%。
真正的解决方案是引入金属加工过程中的动态排程系统。例如,通过MES系统将切割任务按“厚度-材质-精度要求”分组,并自动匹配对应的切割参数库。在常州铁森金属科技的实际案例中,仅通过优化套料算法与切割路径顺序(先切内轮廓再切外轮廓以减少热变形),就让单班产量提升了27%。
技术迭代:用什么定义“常州制造”的含金量?
常州制造的标签不应只是地理符号,而应代表某种工艺标准。当前,行业内对切割质量的评判已从“尺寸合格”升级为“断面粗糙度Ra值≤6.3μm”与“垂直度误差≤0.1°”。这要求企业在硬件端配置自适应焦点控制模块(能根据板材翘曲实时调整焦距),在软件端部署AI视觉检测系统——切割完成后,CCD相机自动抓取关键尺寸并与CAD模型比对,偏差超过0.02mm即触发报警。
值得注意的是,很多贸易型出身的企业在采购设备时只关注功率大小,却忽略了金属科技体系中最重要的部分:工艺数据库的积累。一台先进的设备如果没有配套的工艺数据包(例如针对不同牌号不锈钢的脉冲频率与占空比设置),其价值可能只发挥了60%。
建议:从“切得出来”到“切得漂亮”的跨越
对于常州地区的钢铁贸易与金属加工企业,我们给出三条可落地的路径:第一,每季度进行一次设备精度体检,重点检查丝杠背隙、导轨平行度与气体管路密封性,使用激光干涉仪出具量化报告;第二,建立典型工艺库,将过去12个月验证成功的参数(包括穿孔策略、切割速度、气压值)固化到设备PLC中,减少人为干预;第三,与常州铁森金属科技有限公司这类具备技术背景的供应商合作,利用其金属科技平台进行试切验证与工艺优化,避免因试错造成的板材浪费。
说到底,切割精度与效率的提升,不是买一台新机器就能解决的事。它需要从材料特性、设备状态、工艺逻辑到管理流程的闭环控制。当常州制造企业真正把每一个0.01mm的偏差都当作系统漏洞去修复时,所谓的行业竞争力,自然就不请自来了。