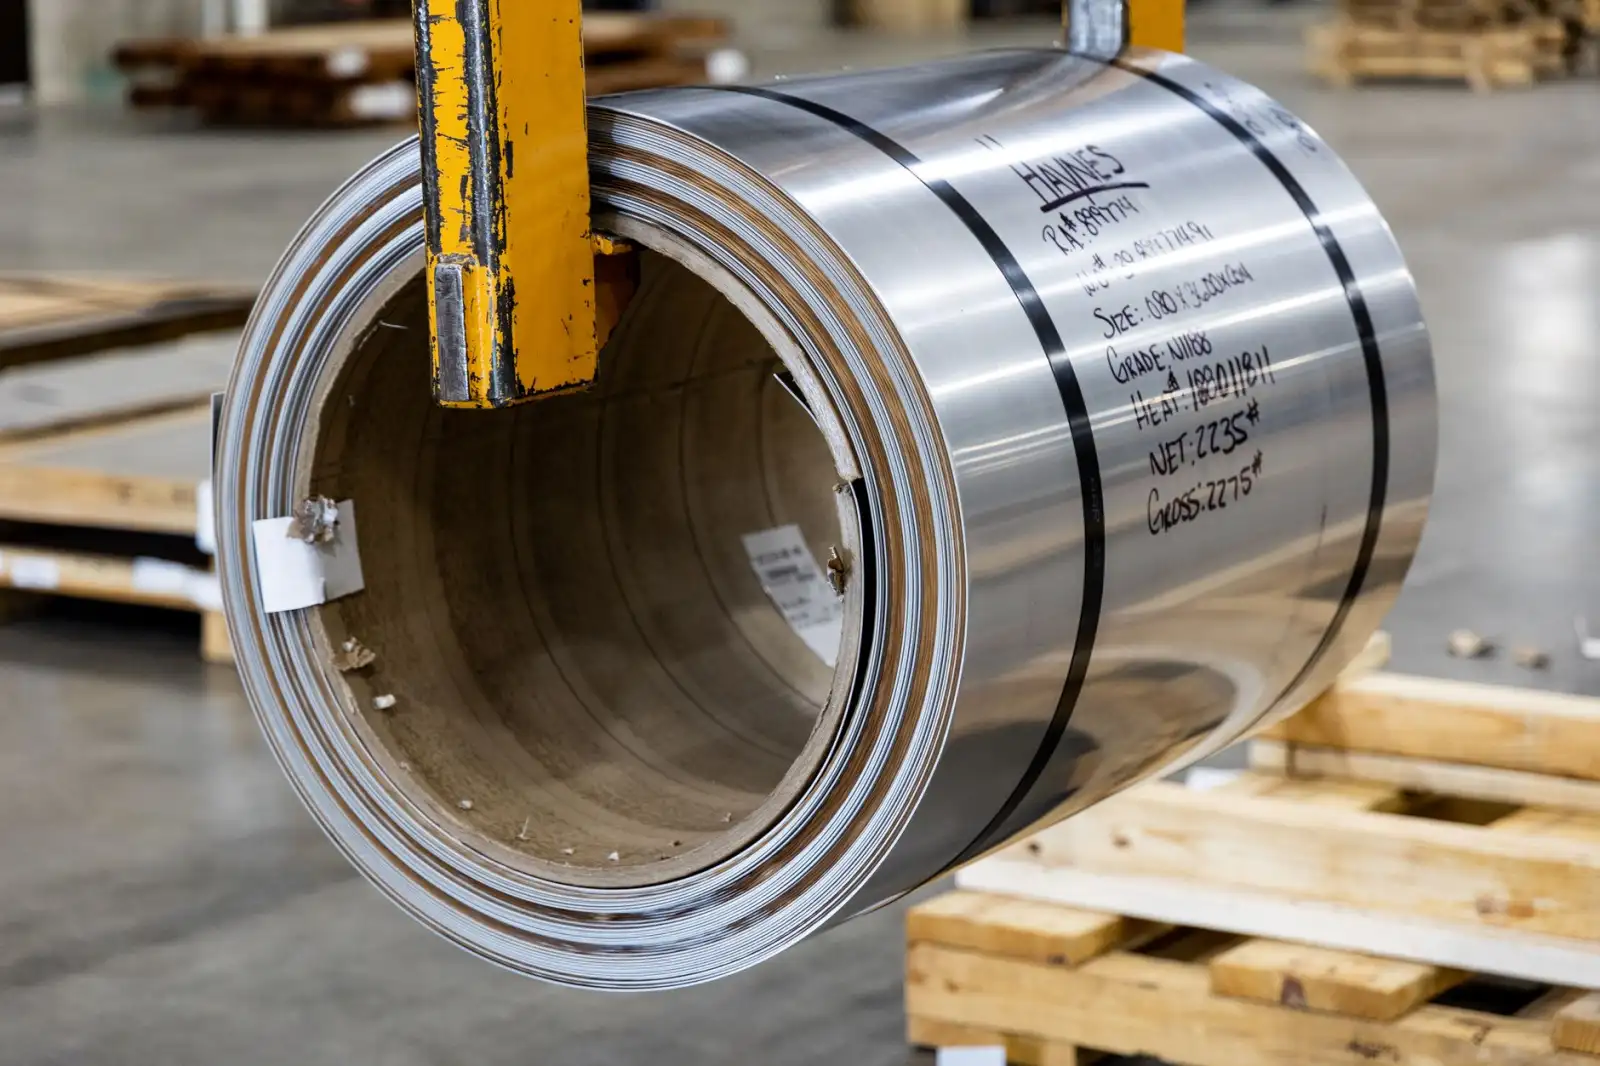
常州金属加工行业观察:钢材贸易与加工服务协同模式的发展趋势
常州作为长三角重要的装备制造业基地,金属加工产业链的完整度在全国地级市中位居前列。过去很长一段时间,本地钢材贸易商与加工服务商各自经营、泾渭分明,但近三年来,一种将钢铁贸易与金属加工深度绑定的协同模式正在常州制造圈内加速铺开。这种模式究竟解决了什么问题,又如何落地?
从"卖材料"到"卖能力":协同模式的底层逻辑
传统钢材贸易的利润来源主要是价差和资金周转效率,加工服务则依赖设备利用率和工时定价。两者分离时,客户往往要面对"采购找一家、切割折弯再找另一家"的割裂体验,中间还涉及物流倒运、尺寸公差扯皮、交期不可控等隐性成本。
协同模式的核心在于将材料供应与加工工序纳入同一质量追溯体系。以常州地区常见的Q235B和Q345B中厚板为例,贸易端入库时即完成炉批号、力学性能复验数据建档,加工端下料时直接调用该批次参数匹配切割工艺——激光切割对碳当量敏感的板材会调整功率与气压曲线,等离子切割则根据板厚动态修正割缝补偿。这种数据贯通让金属科技企业从单纯的"材料搬运工"升级为"工艺方案提供方"。
落地实操:协同模式的三个关键控制点
协同不是把贸易公司和加工车间简单合并,真正跑通需要解决几个硬约束。常州本地几家先行企业的经验可以归纳为以下操作要点:
- 库存结构按加工频次分层:将常备板材分为"高频快周转"(如6-20mm普碳板)和"低频备货"(如耐磨钢NM400、不锈钢304)两档,前者保持3-5天安全库存,后者采用"贸易端锁价+加工端按单调用"的轻库存策略,减少资金占压。
- 报价单嵌入加工余量参数:贸易报价时同步给出切割损耗率参考值(激光切割约1.5%-3%,火焰切割约3%-5%),让客户在比价阶段就看清综合成本,而非只盯材料单价。
- 交期承诺基于工序节拍而非经验估算:将下料、折弯、焊接、表面处理各工序的标准工时录入排产系统,贸易合同签订时即锁定加工窗口,避免"材料到了排队等设备"的常见堵点。
这些细节看似琐碎,却直接决定了协同模式能否兑现"一站式交付"的承诺。常州制造企业在精益管理上的积累,恰好为这类精细化操作提供了土壤。
数据对比:协同前后的效率差异
以一批100吨Q345B中厚板结构件订单为参照,传统分离模式与协同模式在关键指标上的差异较为明显:
- 交期:分离模式平均12-15个工作日(含材料采购、倒运、排队加工),协同模式可压缩至7-9个工作日;
- 材料利用率:分离模式下贸易商不参与排版优化,利用率约82%-85%;协同模式通过套料软件统一排布,利用率提升至88%-91%;
- 质量异议处理周期:分离模式涉及材料方与加工方责任界定,平均5-7天;协同模式内部追溯,通常48小时内闭环。
这些数字背后是实打实的成本节约。对下游客户而言,交期缩短意味着资金周转加快,利用率提升直接降低单件材料成本,而质量追溯的简化则减少了停工待料的风险。
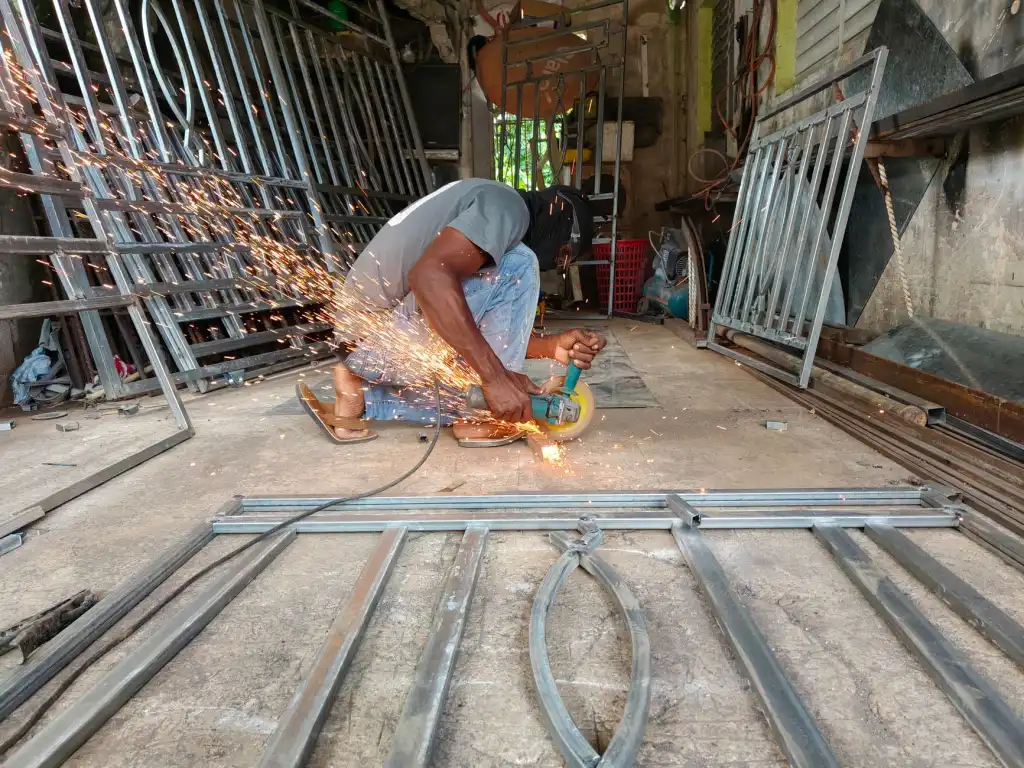
常州铁森金属科技有限公司在金属加工与钢铁贸易的协同实践中,逐步将上述控制点嵌入日常运营流程。从区域产业视角看,常州制造的升级不只需要更先进的设备,更需要供应链组织方式的持续优化。钢材贸易与加工服务的深度融合,正在成为本地金属科技企业构建差异化竞争力的务实路径——它不是概念包装,而是一套可量化、可复制的运营方法。