常州金属加工服务如何保障制造企业钢材供应稳定性
2024年春节后,常州某汽车零部件企业因上游钢材供应商延迟发货,导致两条冲压线停摆三天,直接损失超过80万元。这不是个例——在长三角制造业集群中,钢材供应的稳定性正成为越来越多常州制造企业关注的焦点。作为深耕金属科技领域的服务商,我们观察到:供应不稳的根源往往不在"缺货",而在供应链的响应机制与加工环节的协同效率。
为什么钢材供应总是"慢半拍"?
传统钢铁贸易模式下,制造企业与钢材供应商之间往往隔着多层中间商。信息传递链条过长,导致需求预测失真。更关键的是,许多供应商只做"卖材"不做"加工",客户拿到原材料后还需二次外协切割、开平,环节割裂直接拉长了交付周期。
另一个隐性问题是库存结构。不少贸易商为控制资金占用,常备库存集中在少数几个通用规格上。一旦客户需要特定厚度或材质的板材,就要等钢厂排产,交期动辄15-20天。
加工与贸易一体化如何缩短交付周期
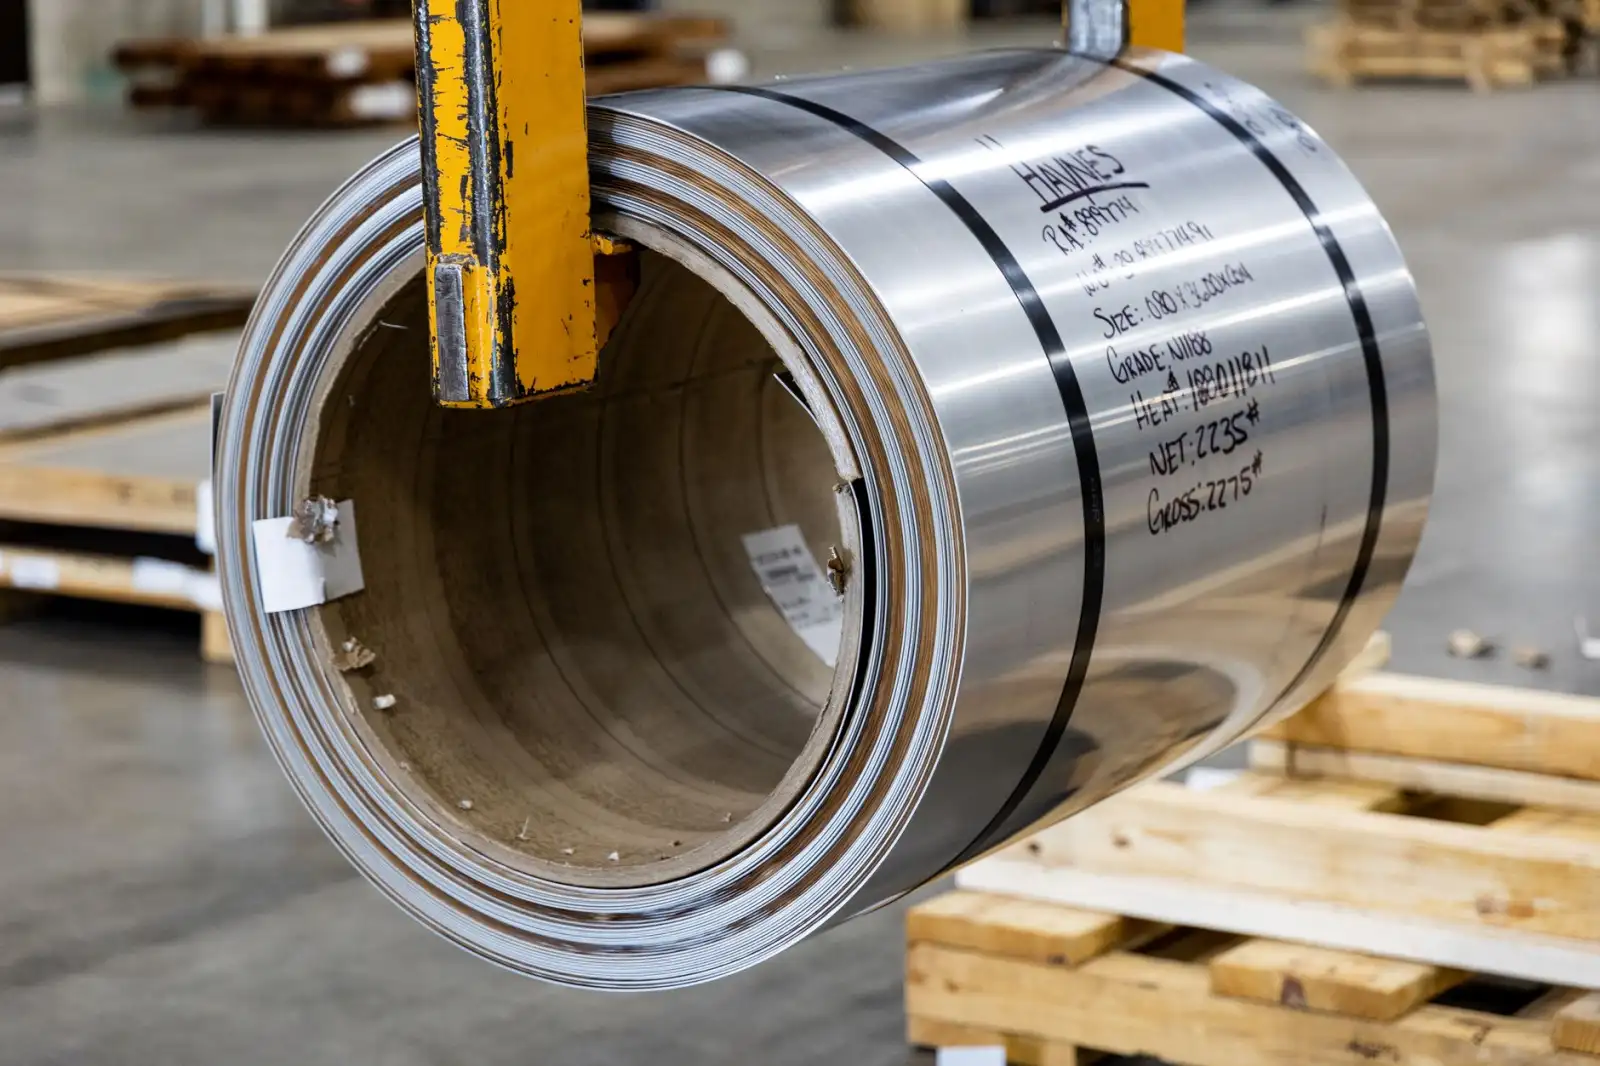
解决上述痛点的核心思路,是把钢铁贸易与金属加工放在同一个物理空间内完成。以常州铁森金属科技有限公司的运营实践为例,我们在自有仓库中配置了开平线、纵剪线和激光切割设备,客户下单后可直接从卷材开平到定尺板材,省去中间转运和外协等待。
具体来说,这种模式在三个环节产生了明显变化:
- 库存维度扩展:常备卷材而非仅备定尺板,规格覆盖更广,能快速响应非标需求
- 加工前置:切割、开平在发货前完成,客户到货即用,减少现场二次处理
- 信息闭环:加工数据与库存数据打通,缺料预警提前触发补库
实际运营数据显示,这种一体化模式可将常规规格的交付周期从7-10天压缩至2-3天,紧急订单甚至能实现24小时内出货。
技术细节:开平线与纵剪线的精度控制
加工环节的精度直接影响材料利用率。以开平线为例,板面平整度偏差若超过2mm/m,后续激光切割的良品率会下降5%-8%。我们采用液压式开平机配合张力辊组,将平整度控制在±1mm/m以内。纵剪环节则通过调整刀轴间隙(通常控制在板厚的8%-12%),减少毛刺和边部裂纹。
这些参数听起来枯燥,但对常州制造企业来说,意味着更少的废料和更高的产线节拍。
本地化服务与供应链韧性的关系
地理距离是容易被忽视的变量。常州地处苏锡常都市圈中心,到无锡、镇江、泰州等地的陆运时间均在2小时以内。当制造企业遇到临时插单或设计变更时,本地金属科技服务商能够快速调配库存并完成加工,而外地供应商往往因物流调度无法及时响应。
建议制造企业在评估钢材供应伙伴时,除了比价,不妨多问三个问题:
- 供应商是否具备自主加工能力?加工精度如何验证?
- 常备库存的规格覆盖范围是否匹配你的常用材料清单?
- 从下单到到货的标准交期是多少?紧急订单的响应机制是什么?
供应稳定性从来不是单一环节的问题,它取决于贸易、加工、物流三者的协同效率。把加工能力纳入供应链评估体系,或许比单纯压低采购单价更能守住产线不停摆的底线。