常州金属加工服务解析:钢材切割与成型工艺如何保障制造精度
在长三角制造业集群中,常州制造的实力往往体现在那些看似基础却决定成败的环节上。钢材切割与成型,正是这样的环节。一块钢板从原材料到装配上机,切割断面的垂直度、成型后的回弹控制,直接关系到后续焊接、装配的效率与最终产品的气密性、结构强度。常州铁森金属科技有限公司在长期服务本地装备制造企业的过程中,积累了一套关于精度保障的实践认知。
切割精度的底层逻辑:热输入与路径补偿
无论是激光切割、等离子切割还是水刀切割,精度问题的根源往往不在设备本身,而在工艺参数的匹配。以激光切割为例,碳钢薄板用氧气助熔时,切口端面容易形成挂渣,操作者习惯性提高功率,结果热影响区扩大,薄板出现热变形,原本±0.1mm的定位精度被吃掉大半。
有经验的技术人员会从三个维度调整:焦点位置、切割速度与辅助气体压力。焦点偏负会加宽切缝,偏正则导致底端挂渣;速度过快产生斜纹,过慢则过度熔化。这些参数的组合,本质上是在热输入与排渣效率之间找平衡点。
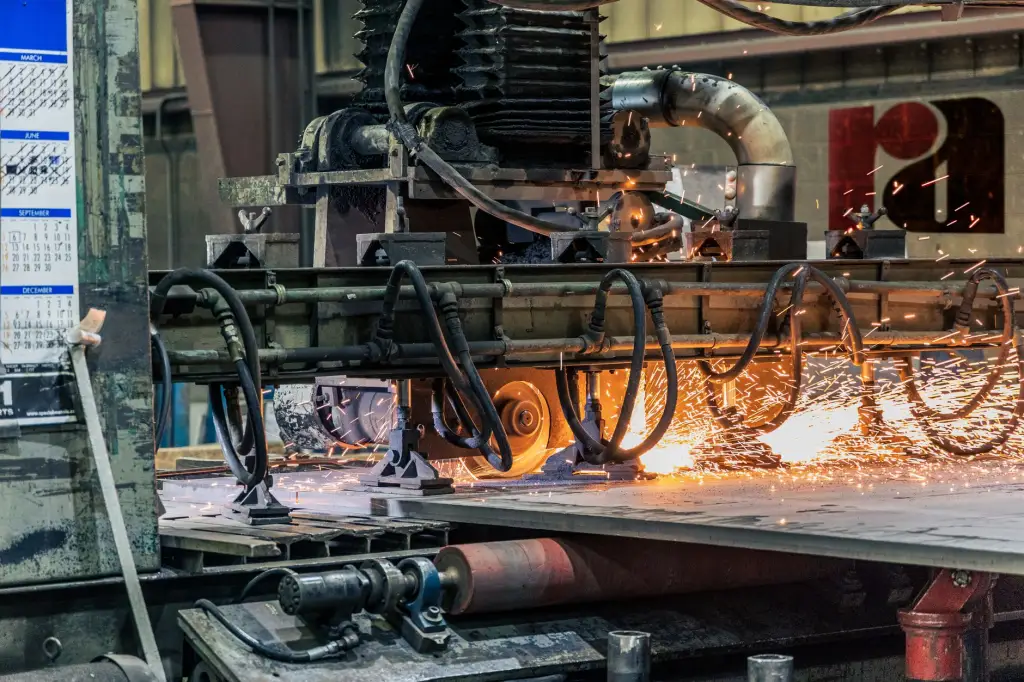
对于厚板切割,路径补偿策略更为关键。割缝宽度通常在0.2mm到0.5mm之间波动,若CAM编程时未做补偿,零件尺寸会系统性偏小。常州地区不少金属加工车间仍依赖人工经验修正,而成熟的金属科技服务商已将割缝补偿数据库化,按材料牌号、厚度、气体类型自动调用。
折弯成型:回弹补偿与模具选配的实战要点
折弯精度的核心矛盾在于回弹。材料屈服强度越高、板厚越大,回弹角越明显。Q235碳钢在2mm厚度下折弯90°,回弹约0.5°到1°;而不锈钢304同等条件下回弹可达2°到3°。若不做补偿,装配孔位必然错位。
实际操作中,有几种应对方式:
- 过弯法:在编程角度上预先增加回弹补偿值,适合批量稳定的订单
- 底压法:加大折弯压力使材料贴模,减少回弹,但对模具磨损较快
- 模具选配:下模V口宽度与板厚之比控制在6:1到8:1之间,过小会压痕,过大则回弹加剧
常州铁森金属科技在服务本地钣金与钢结构客户时发现,很多精度投诉并非设备精度不足,而是折弯顺序编排不合理。先折大边再折小边,与先小后大,累积误差差异可达0.3mm以上。合理的工序排布,比单纯升级机床更能解决实际问题。
从钢材贸易到成品交付:精度保障的链条思维
金属加工精度不是孤立的加工环节问题。来料钢板的平整度、内应力分布,会直接影响切割与折弯的重复精度。一些钢铁贸易商只关注化学成分与力学性能,忽略了板形与残余应力,导致加工端频繁调整参数却难以稳定。
成熟的金属科技服务,应当把精度保障前移到材料选型阶段。例如,激光切割用板优先选择平整度好、内应力低的冷轧板;折弯件则需关注材料的屈服强度波动范围,同一批次内波动越小,回弹补偿越稳定。
常见问题方面,客户经常反馈“同一图纸不同批次尺寸不一致”。排查方向通常包括:材料批次屈服强度差异、模具磨损状态、以及环境温度对液压折弯机的影响。夏季车间温度升高,液压油黏度变化会导致滑块下死点漂移,这一点常被忽视。
常州制造向高端装备配套转型的过程中,钢材切割与成型工艺的精度保障,正在从依赖老师傅手感转向数据驱动的参数管理。理解热输入、回弹补偿与材料一致性之间的关联,比单纯追求高功率设备更有实际价值。常州铁森金属科技有限公司持续在金属加工与钢铁贸易的衔接环节打磨服务细节,为本地制造企业提供可预期的精度保障。