金属加工精度控制要点:从切割到成型全流程质量管理方案解析
在常州制造业的版图上,金属加工早已不是简单的切割与焊接。客户对公差的要求越来越苛刻,从汽车零部件到精密模具,动辄±0.01mm的精度偏差就可能让整批产品报废。作为深耕金属科技领域多年的企业,我们深知:精度控制不是某个环节的单点突破,而是贯穿切割、折弯、成型全流程的系统工程。
一、切割环节:热影响区与尺寸稳定性的博弈
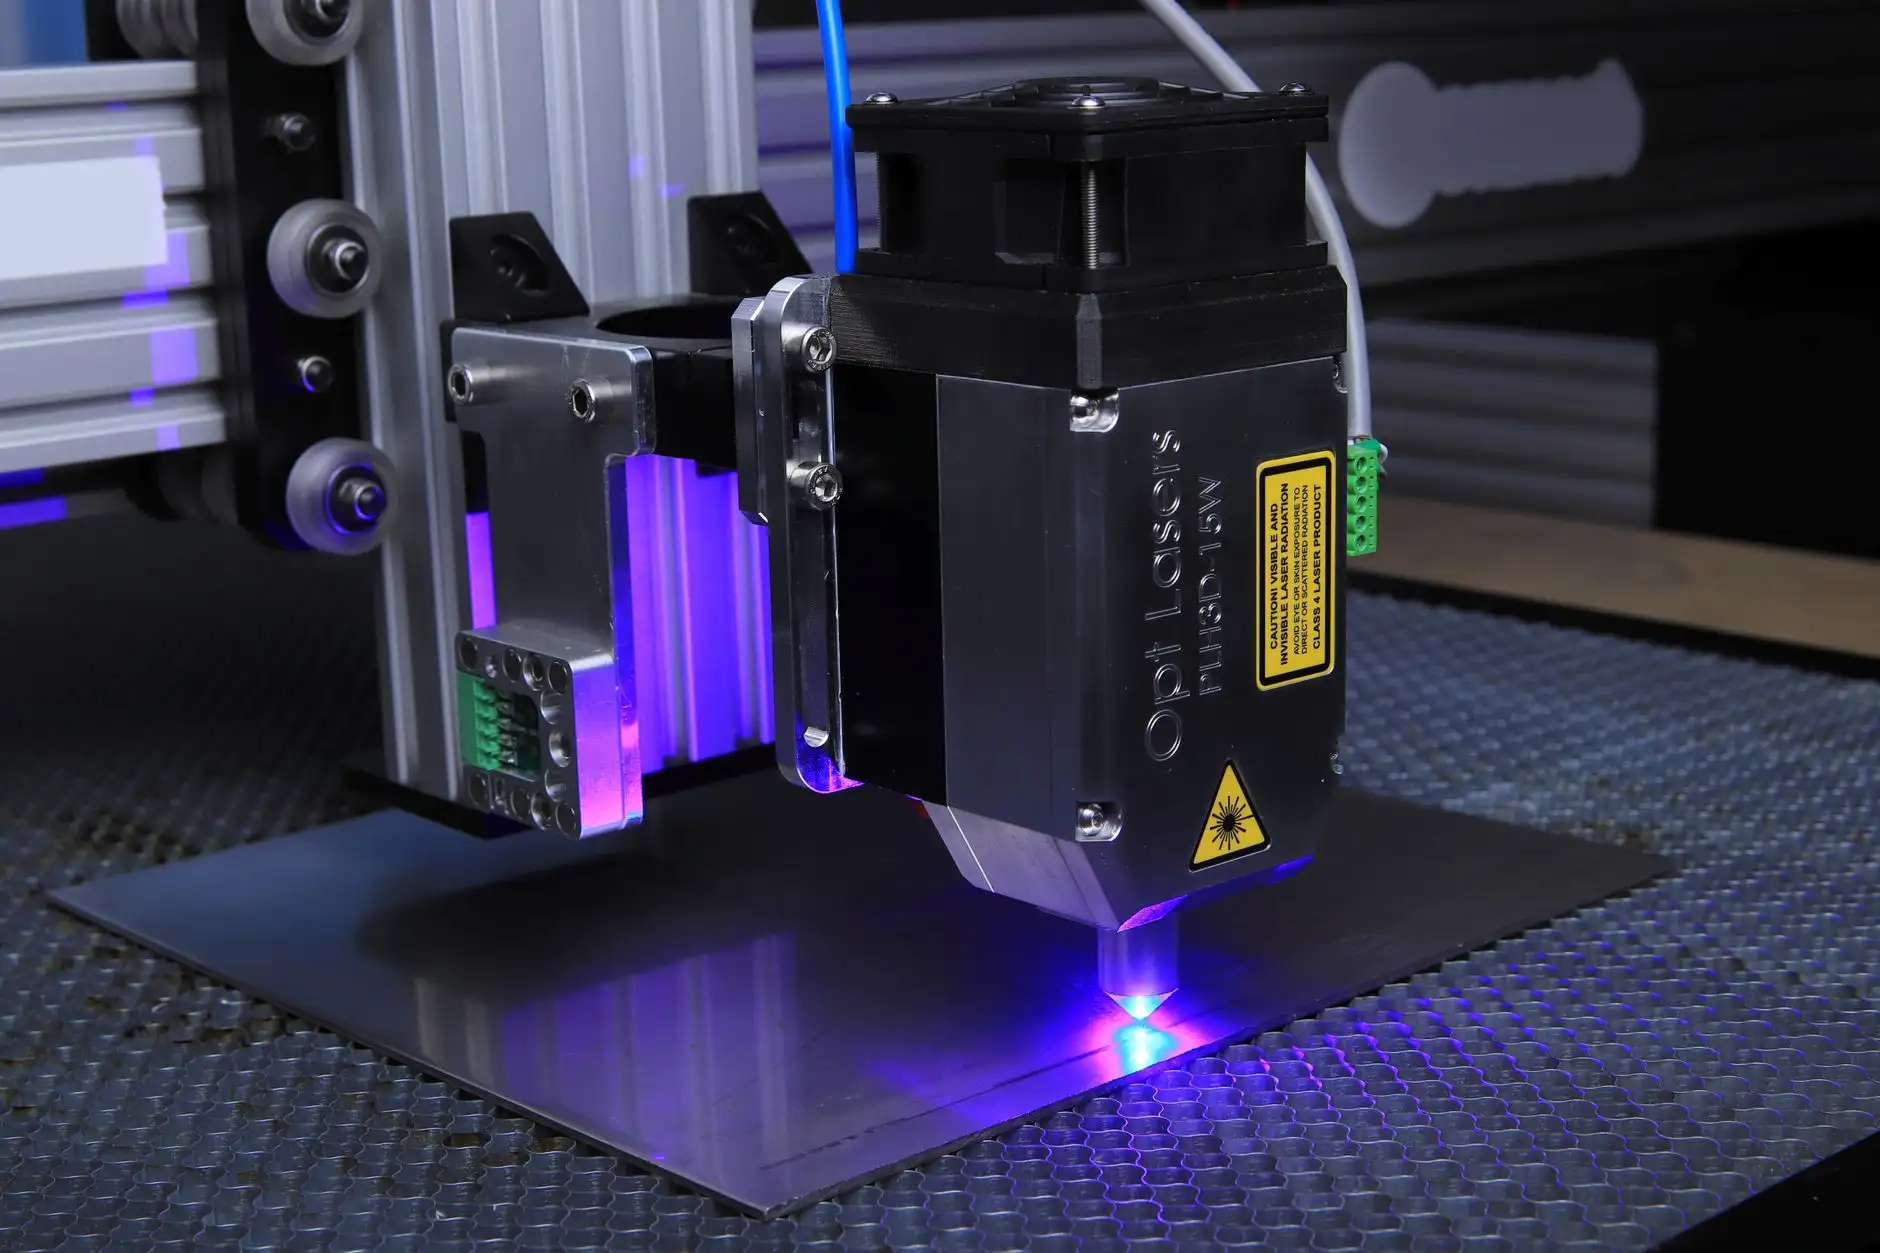
激光切割看似是“一束光的事”,实则暗藏玄机。以12mm碳钢板为例,切割速度过快会导致切口下端挂渣,过慢则热影响区扩大,板材变形量甚至能达到0.5mm/m。我们通常将切割速度控制在1800-2200mm/min,并配合氮气压力1.2MPa的工艺参数,确保切口粗糙度稳定在Ra6.3以内。对于不锈钢薄板,还要额外关注焦点位置——每偏移0.1mm,切缝宽度就可能变化0.05mm。
另外,板材的预处理同样不可忽视。如果原材料本身存在内应力,切割后应力释放必然引起形变。因此,在金属科技的实际生产中,我们会对厚度超过25mm的板材强制增加一道预矫平工序,将平面度控制在0.3mm/m以下再进入切割程序。这一步看似“浪费工时”,却能为后续工序省下大量返工成本。
二、折弯与成型:回弹补偿是核心技术账
折弯机的精度控制远比想象中复杂。不同材质的屈服强度差异,导致回弹量从0.5°到3°不等。以Q235钢板为例,90°折弯后回弹量通常在1.5°左右,但如果是SUS304不锈钢,这个数值可能飙升到2.8°。我们常用的做法是在编程时预置反向补偿角,同时通过折弯机后挡料的重复定位精度(±0.02mm)来保证同一批次零件的角度一致性。
这里有一个容易踩的坑:操作工为了赶进度,会擅自提高折弯速度。但速度一旦超过12mm/s,材料流动不均就会导致折弯线偏移。所以我们的工艺纪律很明确——速度必须服从精度。另外,模具磨损也是隐性杀手,建议每加工5000次就做一次模具间隙检测,间隙偏差超过0.03mm立即更换。
三、常见质量缺陷与现场处置
哪怕参数设置再完美,现场也难免遇到突发状况。这里列举三个高频问题,供同行参考:
- 切口背面毛刺过大:优先检查辅助气体纯度,氮气纯度低于99.99%时,毛刺高度会呈指数级增长;其次确认透镜镜片状态,镜片污染会导致聚焦能量衰减。
- 折弯角两侧不一致:这往往是模具下模V槽磨损不均造成的,用塞尺检查各点间隙,若偏差超过0.05mm,需重新校准或更换下模。
- 成型后表面压痕:常见于铝板加工,原因是板材表面有微小颗粒物,建议在上料前增加一道无尘布擦拭流程,成本极低但效果显著。
在常州制造的大环境下,我们始终认为钢铁贸易商和加工厂是相互成就的关系。很多客户拿着图纸来询价,最关心的不是单价,而是我们能否保证批量一致性。这也是为什么常州铁森金属科技在设备保养上从不吝啬——每台激光切割机每周要做一次光路检查,每台折弯机每月要做一次反向间隙测试。
四、从加工到交付的闭环思维
金属加工从来不是“做完就了事”。我们要求质检人员对每一批次的首件和末件都做三坐标检测,数据存档至少两年。这样一旦客户反馈问题,我们能在半小时内调出当时的工艺参数和检测记录,快速定位是设备漂移还是材料批次差异。这种可追溯性,正是金属科技企业区别于小作坊的核心竞争力。
最后想说的是,精度控制没有一劳永逸的公式。每一批钢材的化学成分、每一台设备的磨损状态都在变化,唯一不变的是对测量数据的敬畏。常州铁森金属科技愿意持续在工艺验证上下功夫,也欢迎同行和客户来厂交流,共同把金属加工的精度天花板再往上顶一顶。