金属加工精度与效率:铁森金属科技产线能力介绍
在制造业向精密化、智能化转型的当下,很多下游客户在拿到图纸时会问我们一个同样的问题:“你们能把公差稳定控制在多少个丝(0.01mm)以内?” 这个问题背后,其实是对金属加工企业综合实力的拷问——设备精度、工艺积累、品控体系,缺一不可。
作为扎根常州二十余年的金属科技企业,我们深知“常州制造”这四个字的分量。它意味着严谨的工艺纪律,也意味着对每一块钢材切削参数的执着。今天不谈空泛的口号,只从产线实际能力出发,聊聊铁森金属科技到底能为客户解决哪些加工痛点。
行业现状:高精度需求与产能瓶颈的矛盾
近五年,工程机械、新能源汽车零部件、精密模具行业对金属加工件的要求肉眼可见地提升——不仅要求尺寸公差,更要求表面粗糙度Ra≤0.8μm、形位公差控制在0.02mm以内。但很多中小型加工厂仍然停留在“设备老旧、靠老师傅手感”的阶段,导致良品率低、交期不稳定。
这种局面下,钢铁贸易与金属加工的协同效应就显得格外关键。钢材材质波动直接影响加工稳定性,而铁森金属科技的优势恰恰在于:从原材料采购源头介入,到加工成型,再到表面处理,全链条可控。
核心技术:从“能加工”到“精加工”的跨越
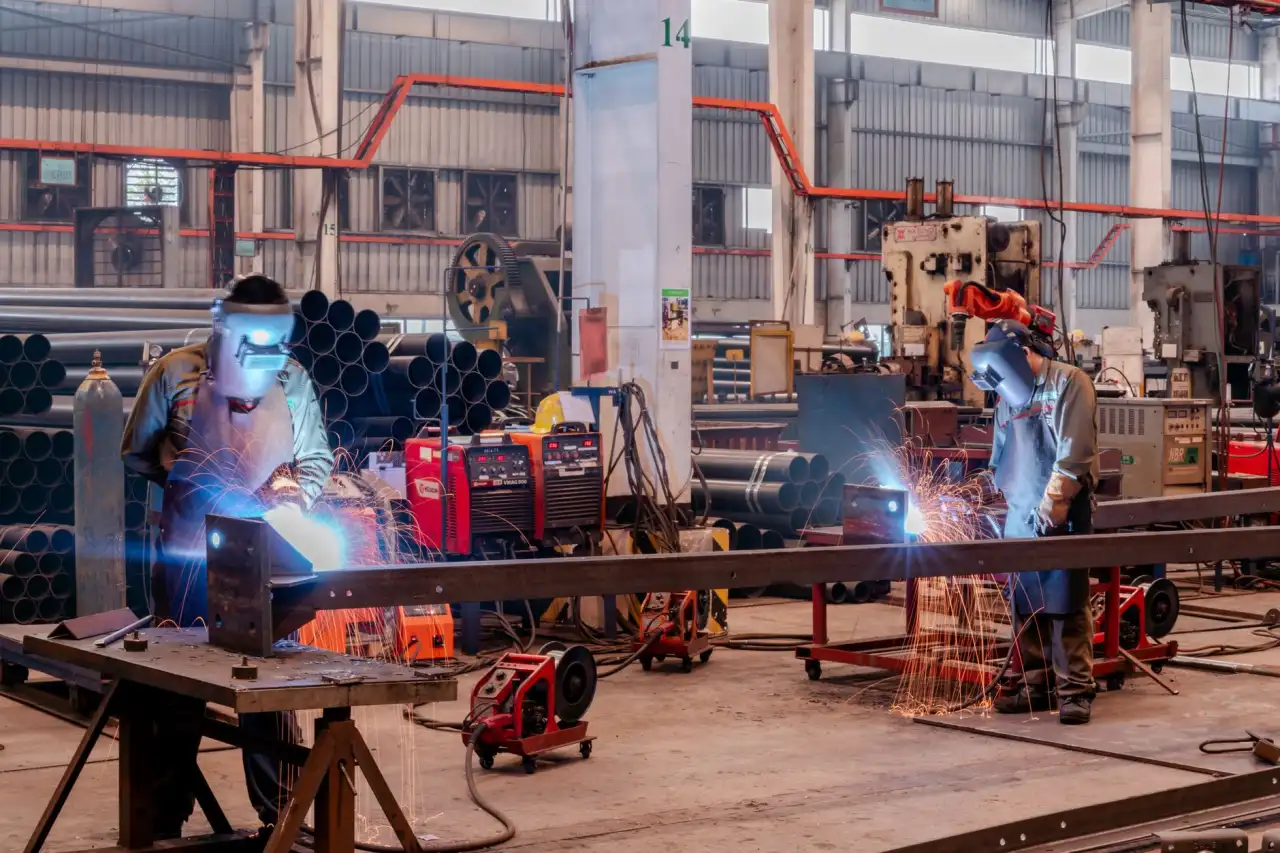
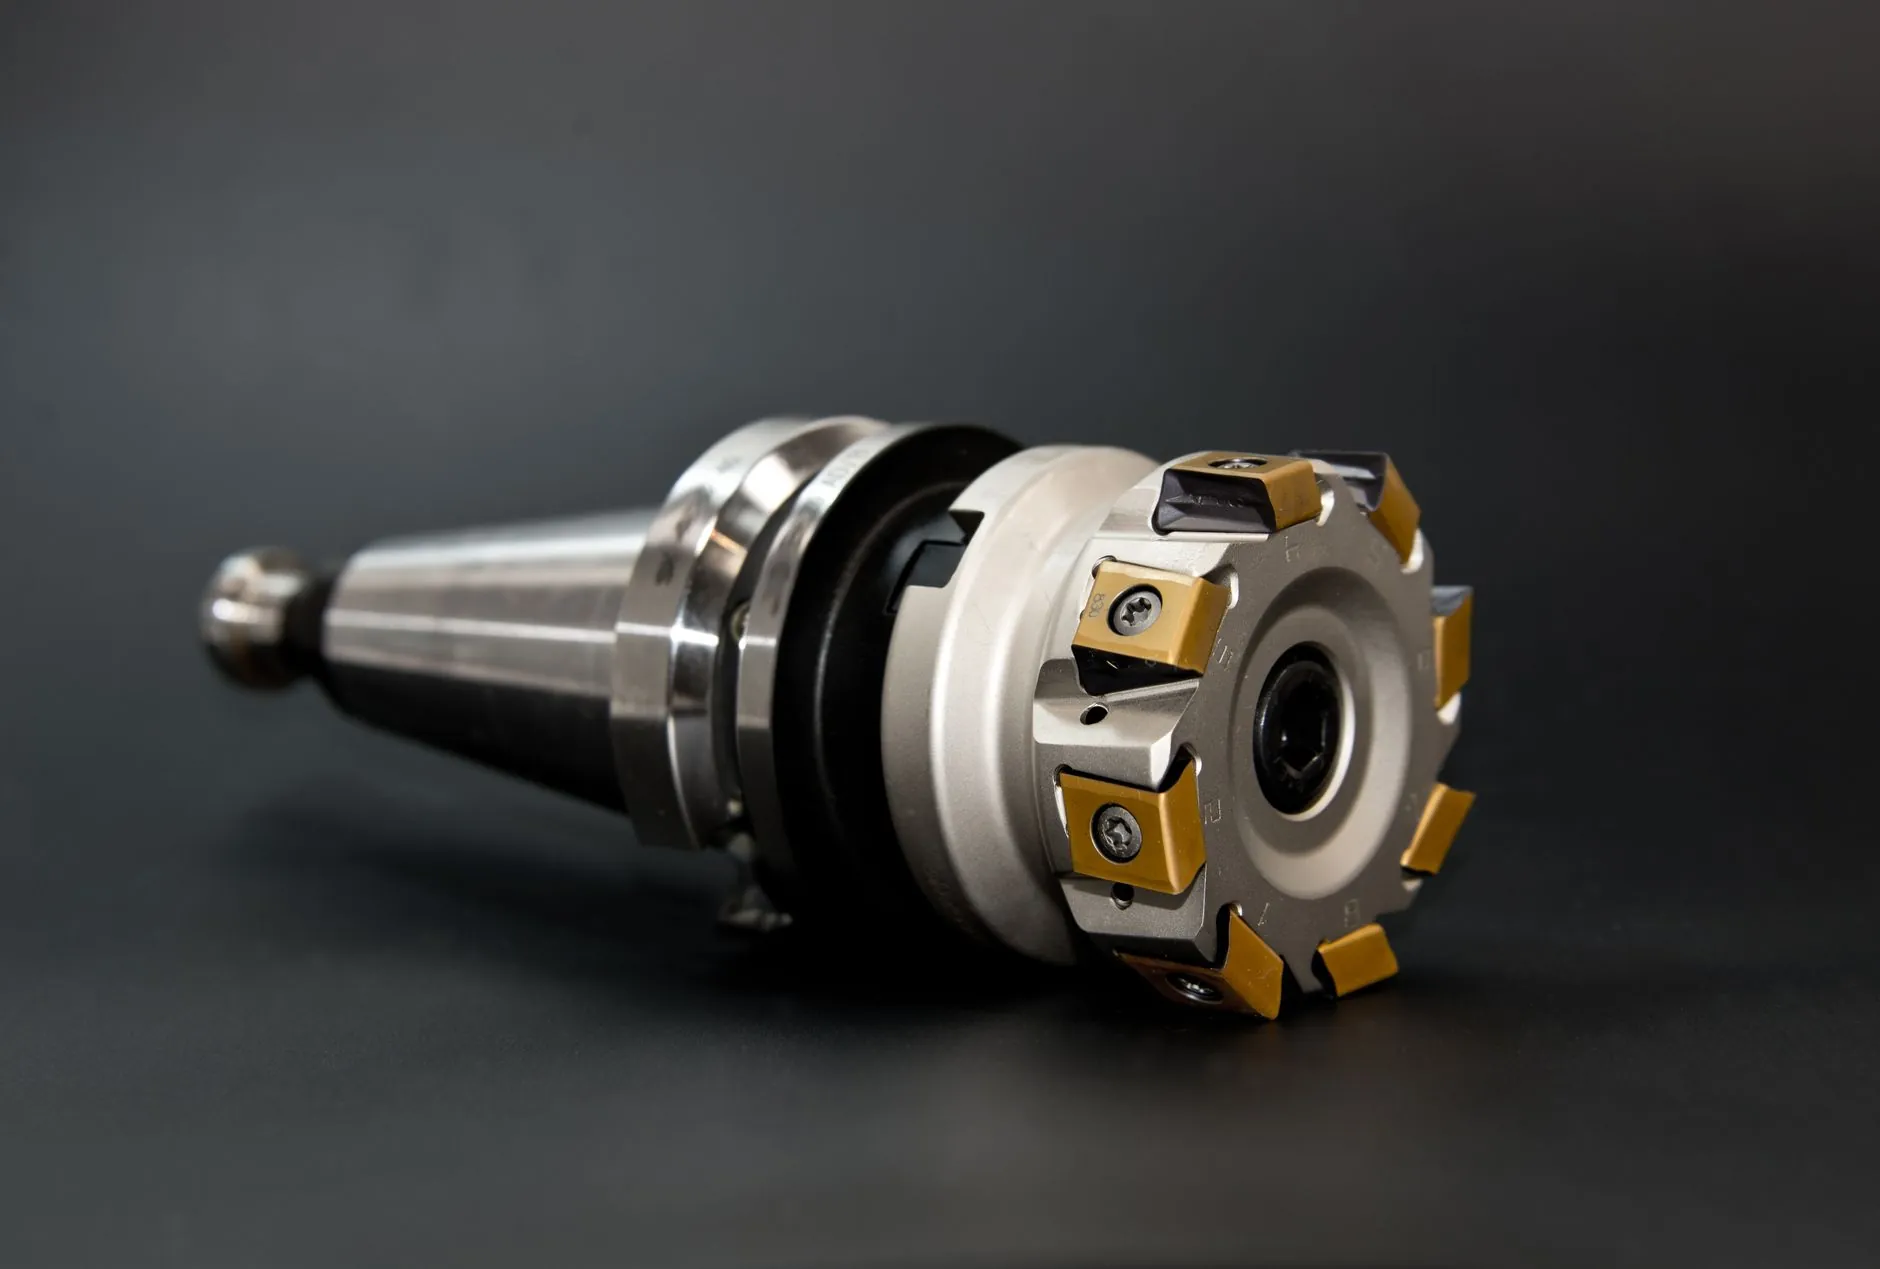
我们的产线配置并不追求设备数量堆砌,而是强调工艺匹配度。目前车间主力设备包括五轴联动加工中心、高刚性数控车铣复合机以及精密平面磨床,关键工序均配备在线测量补偿系统。
- 五轴联动加工:针对复杂曲面零件,一次装夹完成多面加工,避免重复定位误差,位置度可稳定在±0.008mm。
- 恒温车间控制:精密磨削区域温度波动控制在±1℃以内,解决热变形对尺寸的影响。
- 全流程检测追溯:三坐标测量仪对首件、过程件、末件全检,数据存档可追溯至具体批次钢材炉号。
举个例子,我们为某风电设备客户加工的轴承座,材料为42CrMo调质钢,硬度要求HB280-320。通过优化刀具路径和切削液压力,将原本需要3道工序的加工缩短为2道,单件节拍时间从28分钟降至19分钟,同时将圆度误差控制在0.005mm以内——这在常规产线上是很难实现的。
选型指南:你的零件适合哪种加工方案?
经常有客户问:“你们能不能做?”其实更专业的问题是“你的零件适合哪种工艺组合?” 我们建议从三个维度评估:
- 批量大小:小批量多品种适合柔性产线,大批量适合专机或自动化上下料方案。
- 材料特性:不锈钢、铝合金、高锰钢的切削参数差异极大,需要针对性选择刀具涂层和冷却方式。
- 交付节奏:如果对交期敏感,建议选择带刀库的加工中心,减少换刀等待时间。
铁森金属科技在金属科技研发上的投入,让我们有能力为客户提供工艺优化建议,而不是被动按图加工。比如,我们会根据零件受力情况建议毛坯余量分配方案,减少热处理变形风险。
应用前景:从常州制造到高端供应链
随着长三角地区智能制造产业集群的成熟,常州制造正从单一零部件加工向模块化总成供应升级。我们正在配合多家客户开发液压阀块集成加工技术,将原本分散的管路连接集成到一个阀体内,显著降低泄漏风险。
可以预见,未来金属加工行业的竞争将不再是单纯的“设备竞赛”,而是数据积累、工艺模型、快速响应的综合比拼。铁森金属科技将持续深耕钢铁贸易与金属加工的融合优势,用可量化的精度数据,支撑客户的产品升级。
如果您正面临加工精度不过关、交期不稳定或是成本居高不下的困扰,不妨带着图纸来我们常州工厂现场试切。用实际加工数据说话,比任何宣传都更有说服力。