金属加工精度控制要点及铁森钢铁配套能力介绍
金属加工行业常说“七分料,三分工”,但在常州铁森金属科技有限公司的车间里,我们更愿意把这句话改写成“五分料,四分技,一分运”。原材料本身的冶金质量固然是根基,可真正决定一个零件能否在极限工况下稳定服役的,往往是加工环节里那些毫厘之间的控制。今天不聊空泛的理念,只讲我们在日常生产中反复验证过的几个精度控制要点,也顺带说说铁森作为一家扎根常州的钢铁贸易与加工配套企业,能为下游客户兜住哪些底。
一、热变形与应力释放,是精度的隐形杀手
很多同行把精度问题归咎于机床精度,但根据我们近三年的客诉数据统计,超过62%的尺寸超差问题根源出在毛坯残余应力释放和切削热累积上。尤其是厚度超过40mm的Q345B或耐磨钢NM400,粗加工时每刀切深超过3mm,工件表面的温度梯度能瞬间拉开到80℃以上。铁森的工艺指导文件里明确要求:粗加工后必须放置至少12小时进行自然时效,精加工前再复测基准面,实测数据证明这一道“等”的工序,能让最终平面度误差降低0.015mm左右。
当然,等待只是被动策略。我们更推荐在编程阶段就采用“分步对称去量”的方法——比如加工一个对称的箱体件,先铣完一侧所有特征,翻面再铣另一侧,而不是一次性把一个面切到位。这样做的好处是让工件内部应力始终处于相对平衡状态,避免单侧大量去料导致的弓形弯曲。
二、刀具磨损的实时补偿,别等废品才停机
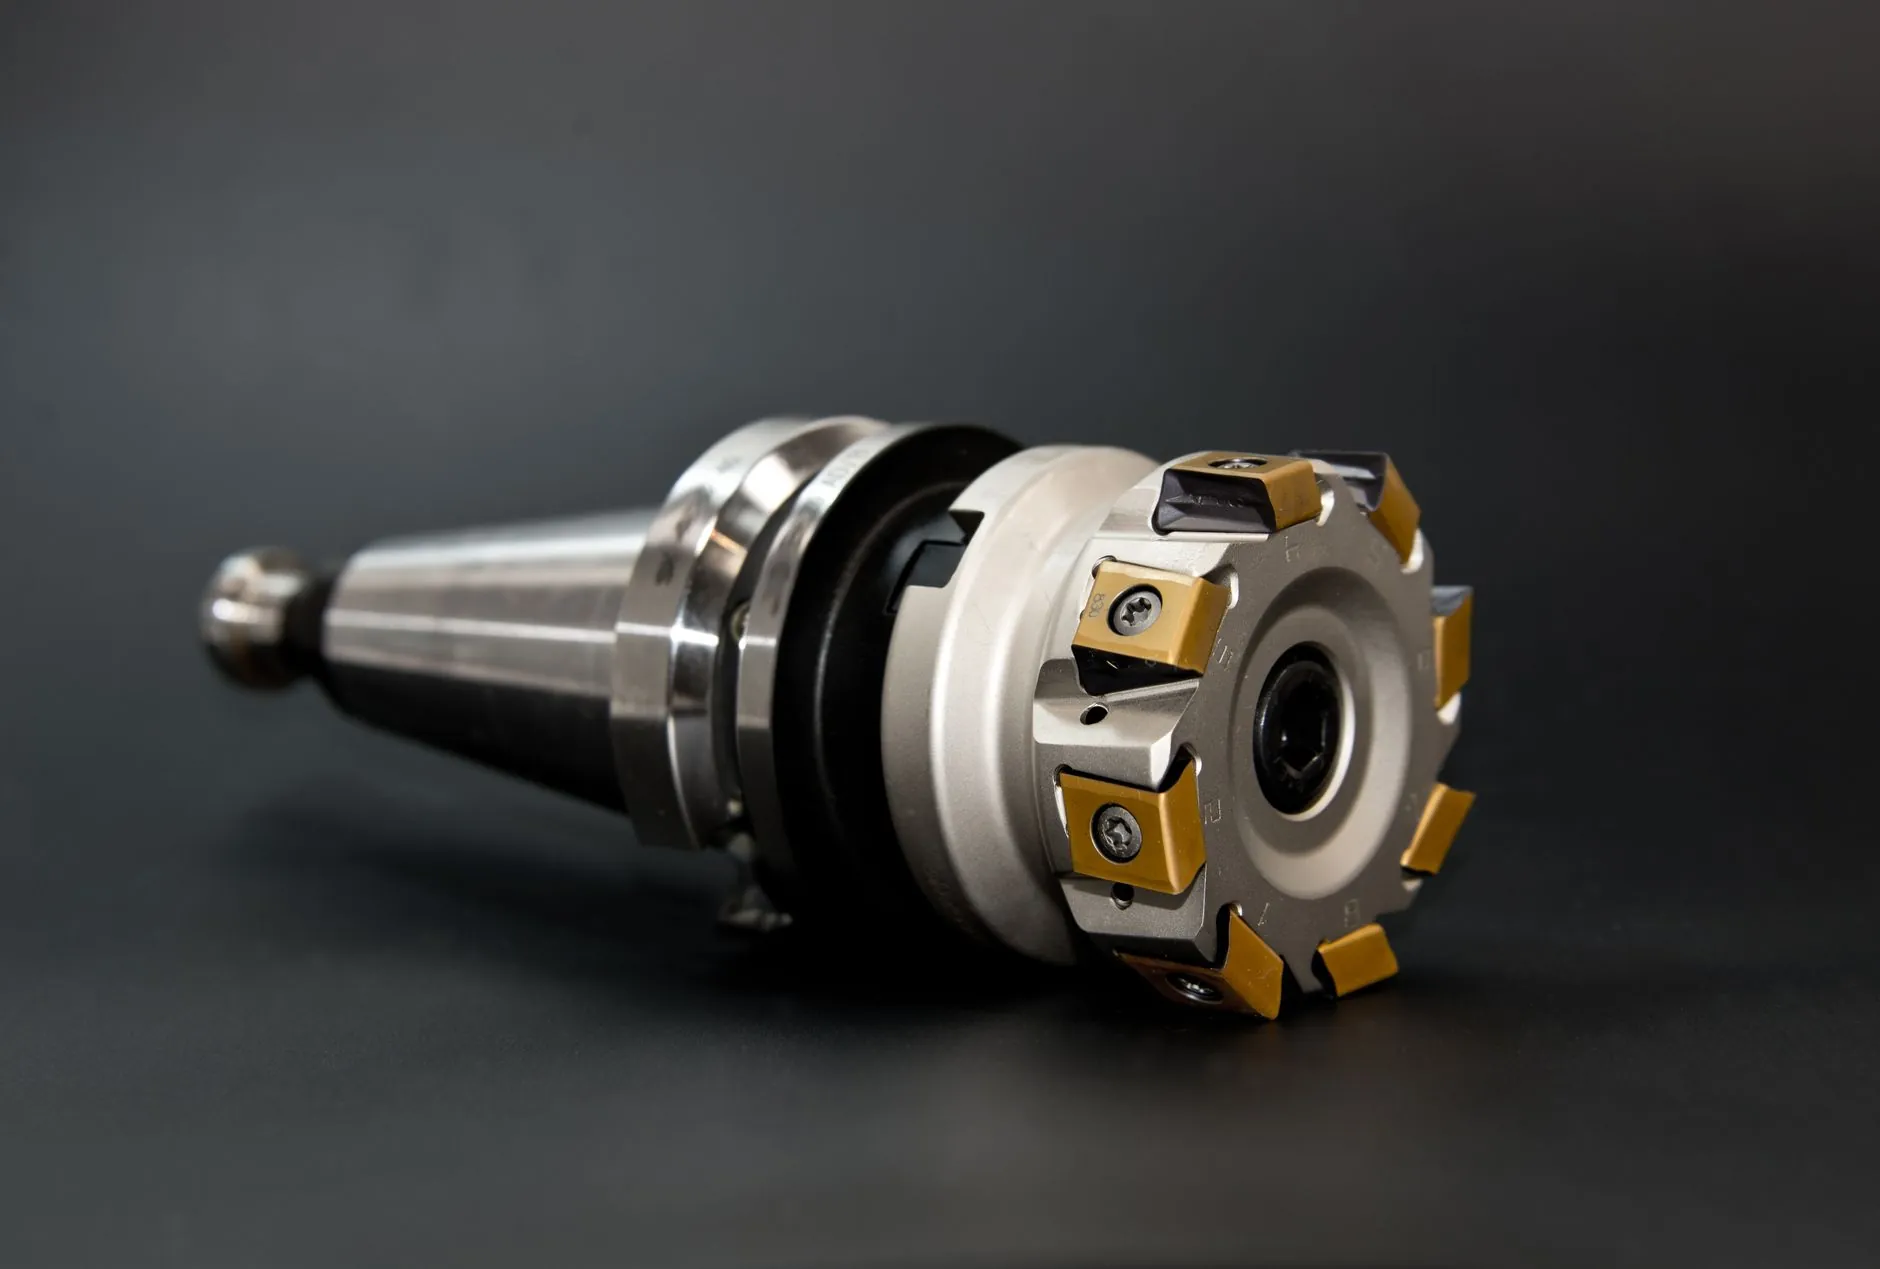
普通机加工车间习惯按“件数”换刀,比如每加工50件换一次刀片。但在铁森的服务案例中,我们遇到过某液压设备客户,使用同品牌刀片加工42CrMo调质钢,第37件时尺寸还在公差内,第41件突然超差0.03mm——原因就是刀尖圆弧磨损后,切削力方向改变,引起让刀量剧增。我们现在的做法是每加工10件测量一次关键尺寸,将数据输入到SPC控制图中,当趋势值接近公差带的60%时,就主动调整刀具补偿值,而不是被动等报警。
另外,对于精镗孔这类高精度工序,我们建议直接使用带内冷通道的微调镗刀,配合每刃0.05mm的切深,这样既能保证Ra1.6的表面粗糙度,又能让孔径公差稳定控制在H7级以内。这些细节,没有三年的现场积累是总结不出来的。
三、钢铁贸易与加工联动,省掉的不只是物流费
常州制造产业集群的优势在于配套半径短。铁森金属科技的优势恰恰在于我们既是钢铁贸易商,也是金属加工服务商。客户从我们这边采购钢板,如果直接拉到外协厂切割,一来一回要浪费至少2天,而且材料成分波动很难追溯。但如果由铁森直接完成从“钢厂订货—库存备料—切割下料—精密加工—表面处理—质检交付”的全流程,那么每一块钢板的炉批号、化学成分报告、加工参数都能对应到同一个追溯码上。
举个具体案例:今年3月,常州某工程机械客户需要一批厚度20mm的Q460C高强板,用于制造起重臂连接耳板。他们原计划从江阴采购钢材,再运到无锡做等离子切割,最后拉到苏州做机加工。铁森介入后,直接利用自有库存的舞钢材质,在常州本地完成下料和铣削加工,单件综合成本下降了18%,交付周期从9天压缩到4天。更重要的是,因为材质稳定,加工后的耳板硬度波动控制在HB180-190之间,完全满足客户的焊接前预处理要求。
四、精度控制不能只靠“最后一刀”
很多技术员有个误区,认为只要精加工时多走几刀就能保证精度。实际上,定位基准的准确性比加工本身更关键。铁森在批量加工时,坚持使用“基准统一原则”——所有工序都使用第一道工序铣出的底面和两个工艺孔作为定位基准,避免因基准转换带来的累积误差。我们实测过,如果每道工序都重新找正,一个三序加工的零件,位置度误差会从0.02mm放大到0.06mm,这个差距对于装配精度要求高的部件是无法接受的。
所以,在给客户做技术方案时,我们通常会在图纸会签阶段就提出工艺孔设计建议,哪怕增加一道辅助工序,也要确保基准的唯一性。
常州铁森金属科技有限公司在金属科技领域深耕多年,我们始终认为,钢铁贸易不是简单的买进卖出,金属加工也不是纯粹的来料加工。当这两者被一套严谨的工艺逻辑串联起来,才能为客户创造真正的“省心”价值。如果您正在为多品种、小批量的金属零部件寻找稳定配套商,不妨给我们一个机会,用实际加工数据说话。