长三角制造业用钢新趋势:高强度钢材在金属加工中的应用解析
在长三角制造业加速转型升级的背景下,钢材选用的逻辑正在发生深刻变化。过去,企业往往优先考虑采购成本,但随着下游客户对产品轻量化、耐久性和安全标准的苛求,高强度钢材已成为金属加工领域的“硬通货”。作为扎根常州制造基地的金属科技企业,我们观察到,从汽车零部件到工程机械,从精密模具到钢结构件,采用屈服强度超过700MPa的高强钢,已成为头部企业降本增效的核心手段。这不仅是材料替换,更是对金属加工工艺链的一次系统性重构。
高强度钢材的选型与关键工艺参数
要驾驭高强度钢材,首先得理解它的“脾气”。以常见的Q690D和S700MC为例,其抗拉强度普遍在770-950MPa区间,而延伸率却可能降至12%以下。这给金属加工带来了两个直接挑战:一是冷弯成型时回弹量显著增大,模具补偿设计需比普碳钢增加15%-20%;二是焊接热影响区的脆化风险,必须采用低氢焊材并严格控制层间温度在150℃以下。
在实际操作中,常州铁森金属科技有限公司的加工团队总结了一套参数:
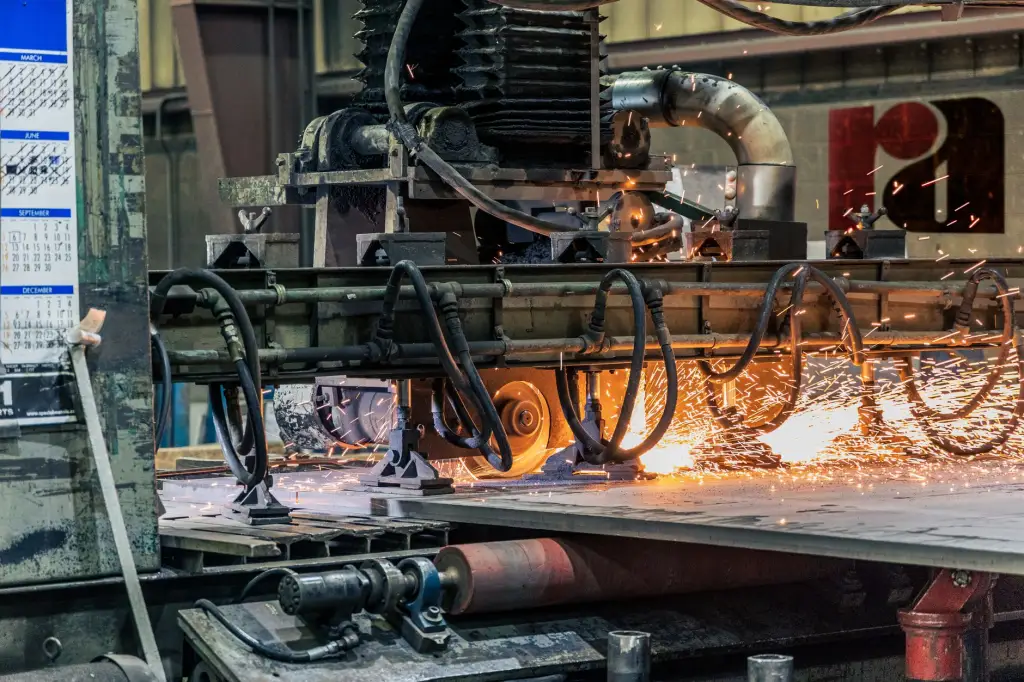
- 切割阶段:建议采用光纤激光切割,功率在6kW以上,用氮气作为辅助气体,避免边缘微裂纹。
- 折弯工序:模具下模开口宽度应调整为板厚的8-10倍,并预加5%的过弯角度。
- 焊接工艺:推荐使用ER80S-G焊丝,并执行焊前预热(≥100℃)与焊后缓冷。
这些细节直接决定了最终产品的疲劳寿命,在常州制造集群中,掌握这些数据的钢铁贸易商往往能拿到更高溢价。
加工中的常见误区与风险控制
很多刚接触高强钢的加工厂,第一反应是“加厚设备、加大压力”。但高强度钢材的核心问题不在于力,而在于应力释放。我们曾处理过一个典型案例:某客户用Q460D加工起重机吊臂,焊接后未进行去应力退火,结果在200小时耐久测试中,焊缝根部出现开裂。事后分析发现,残余应力高达母材屈服强度的30%。
针对此类问题,常州铁森金属科技有限公司建议采取三项措施:
- 严格执行去应力工艺:对于复杂结构件,必须进行550-620℃的消应力退火,保温时间不少于2小时。
- 避免局部加热矫正:高强钢在300-400℃区间会出现蓝脆现象,严禁使用火焰加热校正变形。
- 分级检验制度:从原材料光谱检测到成品磁粉探伤,每个环节需有明确的数据记录。
行业趋势与常见问题解答
在长三角制造业的供应链中,高强度钢材的普及率正以每年8%-10%的速度递增。尤其是在工程机械领域,700MPa级钢材已替代了30%以上的传统Q345材料。但企业普遍存在三个困惑:
Q: 高强度钢材是否意味着成本大幅上升?
A: 从吨价看,高强钢确实高出20%-30%。但考虑到减重效果(通常可减重15%-25%),以及后续焊接、运输成本的降低,综合成本反而会下降5%-10%。这正是金属科技企业推动材料升级的核心商业逻辑。
Q: 小型金属加工厂如何快速适应新工艺?
A: 建议从两个方向切入:一是与专业的钢铁贸易商合作,获取预处理(如抛丸、预涂)后的材料;二是改造现有设备,加装伺服驱动系统以提高折弯精度。常州制造生态中,已有成熟的设备改造服务商。
总体来看,高强度钢材在金属加工中的应用,本质上是对整个制造业价值链条的优化。从选材、工艺设计到质量管控,每一个环节都需要更精细化的数据支撑。常州铁森金属科技有限公司作为深耕长三角的金属科技企业,始终致力于将前沿的材料科学与本地化的加工经验结合,帮助更多制造伙伴实现从“能用”到“好用”的跨越。毕竟,在这个竞争激烈的市场里,谁先掌握高强度钢材的加工密码,谁就拿到了通往高端制造的入场券。