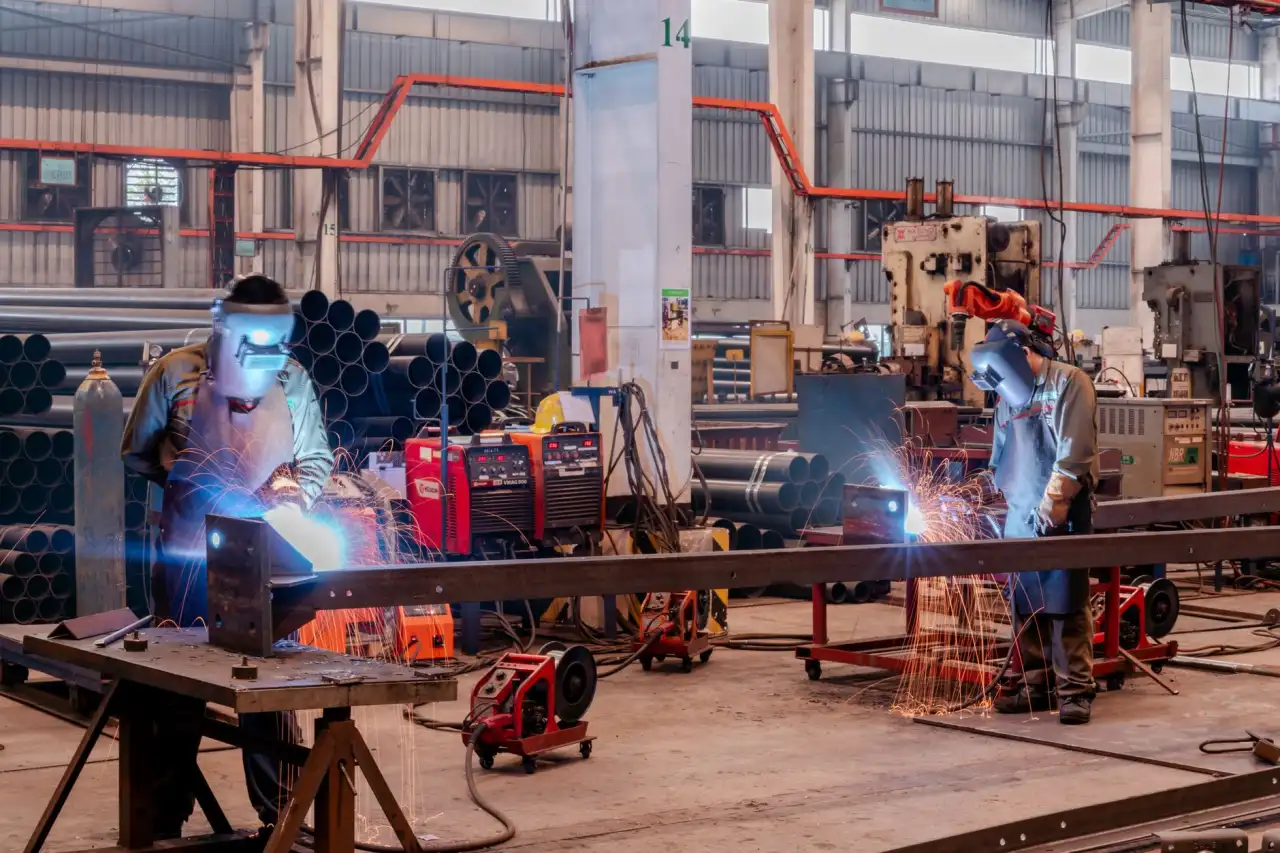
钢铁贸易中金属加工质量管控的关键环节与常见问题分析
近期走访了几家华东地区的钢材加工企业,发现一个令人深思的现象:同样标号的Q235B板材,在常州几家工厂加工后的成品合格率竟相差超过15%。更让人揪心的是,部分批次的切边毛刺高度达到了0.8mm,远超国标要求的0.3mm上限。这类问题在钢铁贸易环节中并不罕见——上游钢厂交付的原材料质量参差不齐,下游加工厂对精度控制又缺乏系统管控,导致最终交付的产品要么出现尺寸超差,要么表面存在氧化皮残留。
质量问题的根源在哪里?
深入分析后,问题往往集中在几个环节。首先是原材料入库检测流于形式——很多贸易商只做简单的光谱分析,却忽略了板材的板形平直度和厚度公差。我们曾经处理过一个案例:某批热轧卷板实际厚度比标称值薄了0.15mm,导致后续冲压成型时出现批量开裂。其次是加工过程中的热影响区控制,特别是激光切割和等离子切割工艺,如果参数设置不当,会在切口边缘形成硬化层,直接影响后续的焊接质量。
技术解析:从数据看金属加工的核心控制点
以我们常州铁森金属科技的实际经验来看,金属加工的质量管控应当聚焦三个维度:尺寸精度、表面质量、力学性能稳定性。以常见的钣金折弯为例,当板材厚度在3mm至8mm之间时,折弯回弹量通常需要预留0.5°至2°的补偿角,这个数值会随材料屈服强度的波动而变化。比如Q345B与Q235B在同厚度下的回弹差异可能达到1.2°——如果加工厂没有根据每批材料的实际性能调整模具参数,成品角度偏差几乎是必然的。
在钢铁贸易的实际流通中,常州制造的金属科技企业普遍采用“三检制”来规避风险:
- 来料检:重点检查化学成分(特别是碳当量)和表面缺陷(如结疤、裂纹)
- 过程检:每50件抽取1件测量关键尺寸,记录设备运行参数
- 成品检:采用三坐标测量仪或激光轮廓仪进行全检或抽检
对比分析:不同管控模式下的结果差异
我们对比过两种典型模式:一种是“经验驱动型”工厂,老师傅凭手感调整设备,遇到材料批次变化时只能靠试切来摸索参数。另一种是“数据驱动型”工厂,比如我们常州铁森金属科技,会为每批原材料建立加工参数数据库,记录材料牌号、实际硬度、屈服强度,以及对应的切割速度、折弯压力等参数。结果很直观:后者的首件合格率从78%提升到了94%,而且批量生产时的尺寸稳定性更好——标准差从0.12mm降到了0.04mm。
这种差异在钢铁贸易中尤其致命。当贸易商同时面对多个供应商时,如果缺乏统一的质量验收标准,最终交付给客户的可能是混批产品——不同炉号的钢材混在一起,加工后的性能一致性根本无法保证。某次我们检测到一批进口耐磨板,名义硬度是400HB,但实际布氏硬度波动范围达到了45HB,直接导致后续的钻孔效率下降了30%。
给贸易商和加工企业的几点建议
第一,在采购合同中明确加工余量标准和允许的形位公差,不要只写“按国标执行”。建议直接引用GB/T 15055或ISO 2768-mK这类具体标准,并要求供应商提供每批次的检测报告。第二,对于高精度要求的订单,建议采用全流程追溯系统——从钢卷号到加工时间、操作人员、检测数据,全部录入系统。常州制造领域的几家头部企业已经在实践这种模式。第三,定期对加工设备进行激光干涉仪校准,特别是数控折弯机和激光切割机,避免因设备老化导致系统性偏差。最后,如果是长期合作的贸易伙伴,双方可以共同制定一份《金属加工质量验收作业指导书》,把检验频次、检测工具、判定标准都写清楚,这样能减少很多后续的扯皮。